介绍呼吸湿化器PEEK阀芯、密封套和限位环的精密加工方法,重点分析材料吸湿、密封槽、同轴度和洁净检测。
应用背景
呼吸湿化器内部的气路阀芯需要在温热、潮湿和频繁启闭条件下保持流量稳定。PEEK具有耐温、耐化学介质和绝缘性能,适合制作阀芯、导向套及密封隔离件,但其线膨胀系数和吸湿状态会影响尺寸。加工时不能只看室温尺寸,还要结合使用温度、介质和装配压缩量评估。
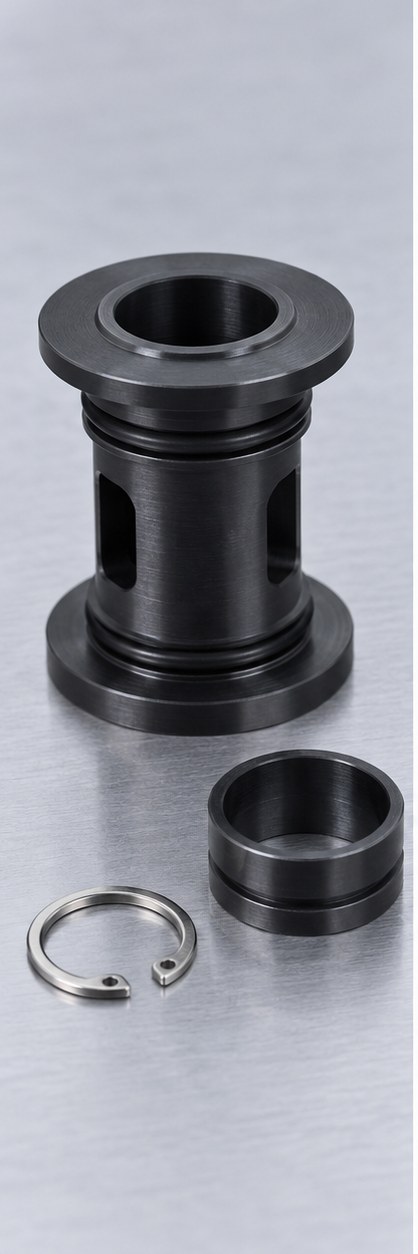
结构与材料
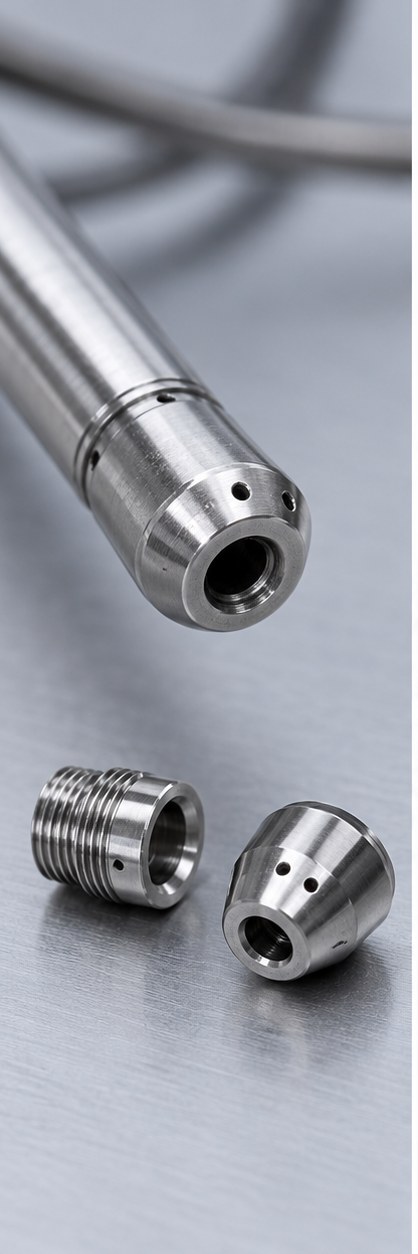
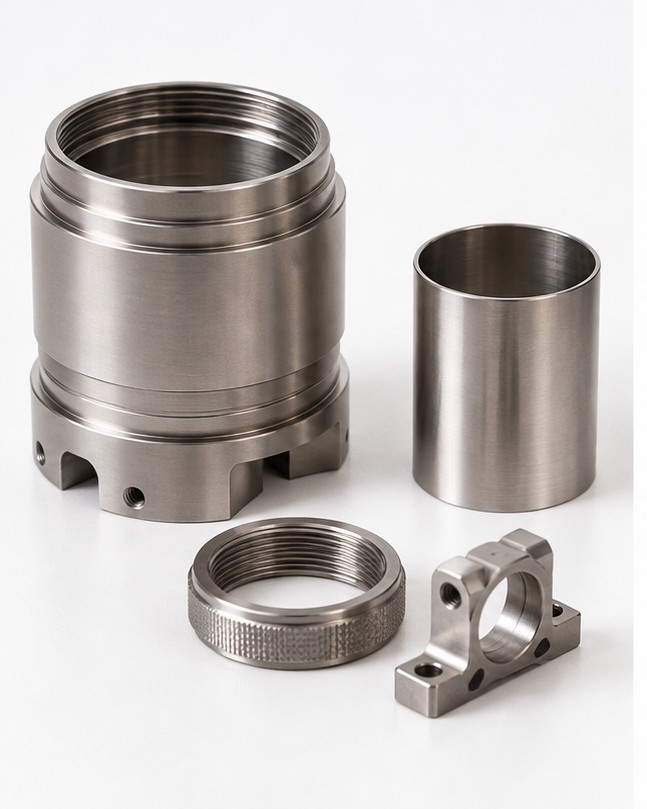
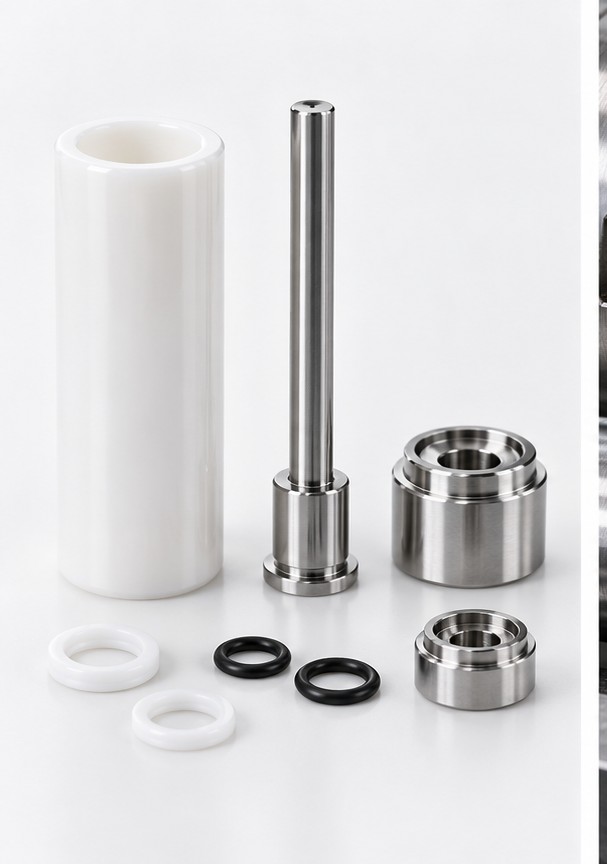
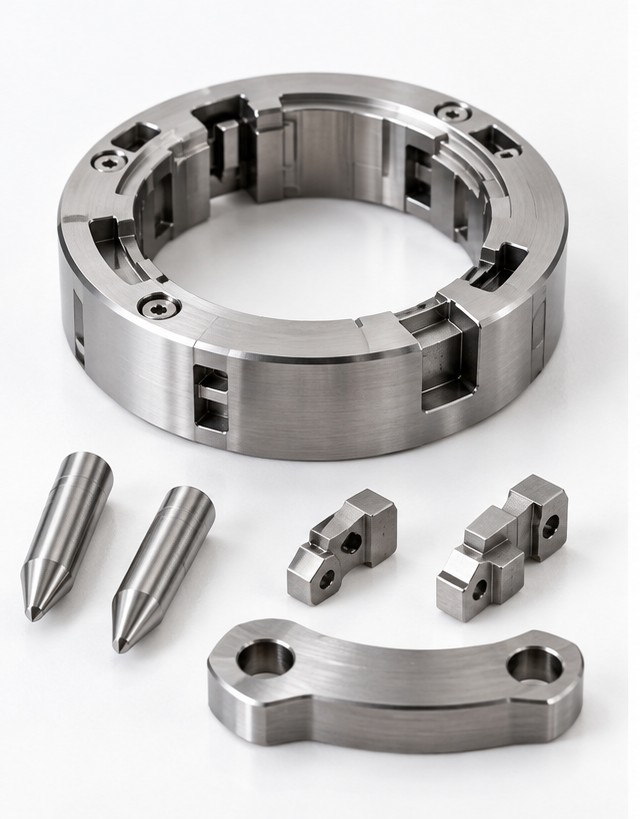
典型阀芯包含外圆导向段、端部法兰、环形密封槽、侧向窗口和限位肩。图纸应标注密封槽底径、槽宽、圆角、有效密封长度及与阀体孔的配合间隙。PEEK棒料需确认增强类型和批次,玻纤或碳纤增强材料的切削行为不同;若采用纯PEEK,则要重点控制毛刺、刀纹和装配刮伤。
加工工艺
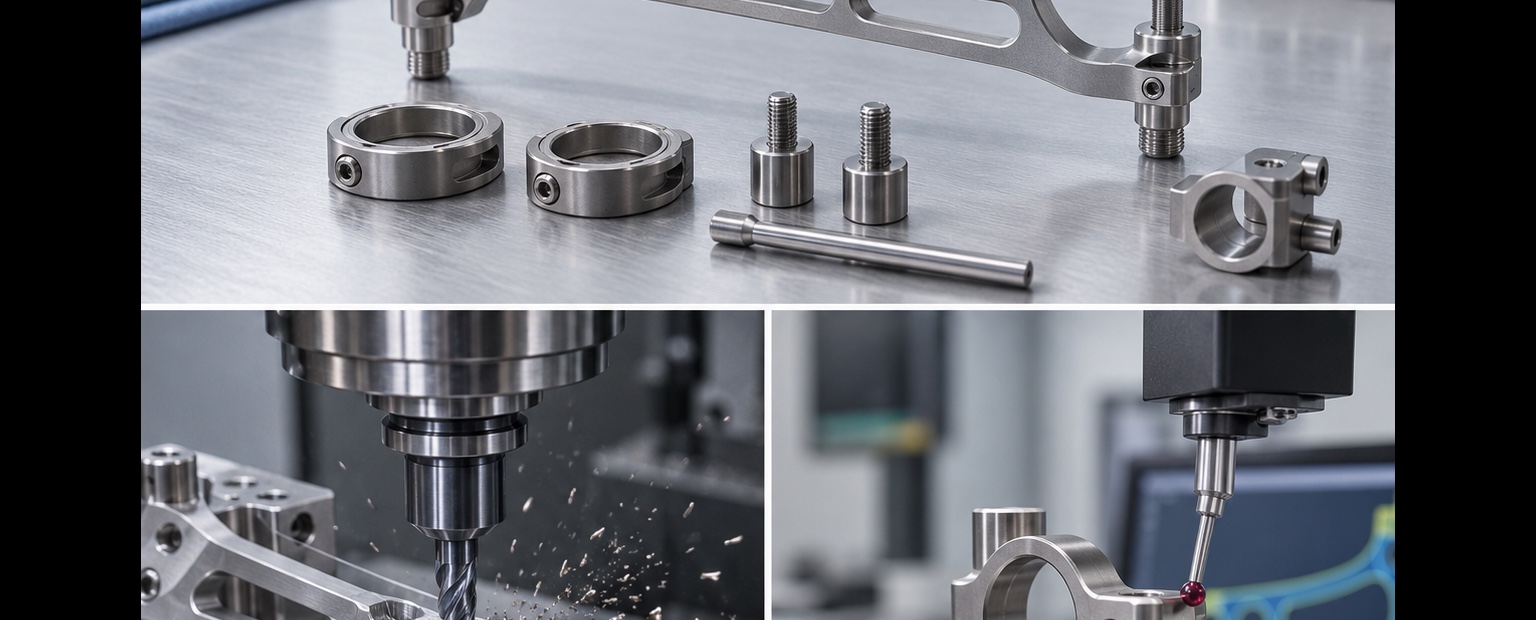
建议先对材料进行恒温放置,使用锋利的硬质合金刀具低速稳定切削,避免过热软化。外圆和端面可在精密车床一次装夹完成,密封槽采用成形刀或小直径刀具分层加工,侧向窗口用四轴铣削并安排倒角。每道工序都要设置去毛刺和清洁,防止细小碎屑残留在槽底。对于长径比大的阀芯,可使用导套或软爪支撑,降低跳动。
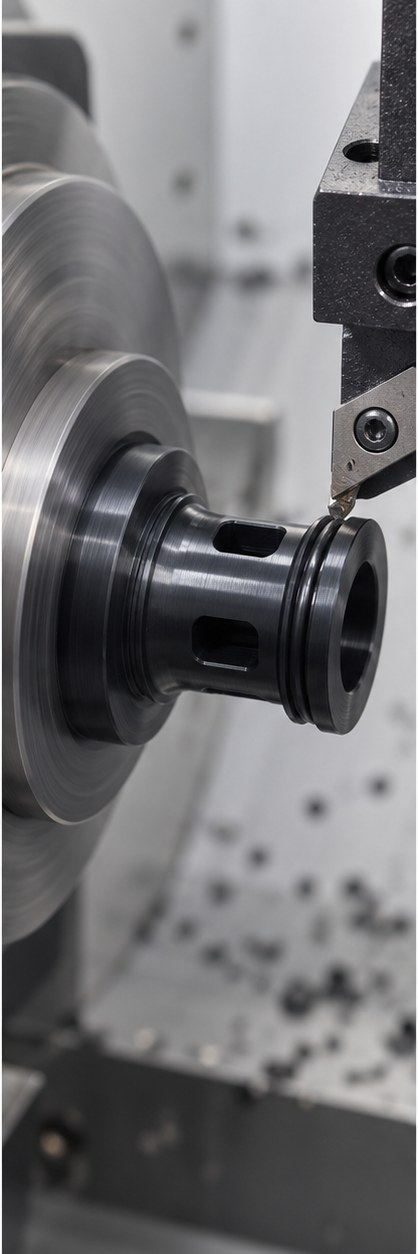
配合与检测
关键指标包括外圆圆度、同轴度、密封槽宽度和槽底粗糙度。检测前要明确PEEK的温湿度状态,避免材料回潮造成数据漂移。外圆可用圆度仪和气动量仪检测,槽宽用影像仪或专用卡规确认,装配性能则通过阀芯在模拟阀体内往复测试验证启闭力和泄漏。批量生产应将密封槽尺寸与泄漏结果关联分析,建立稳定的过程窗口。
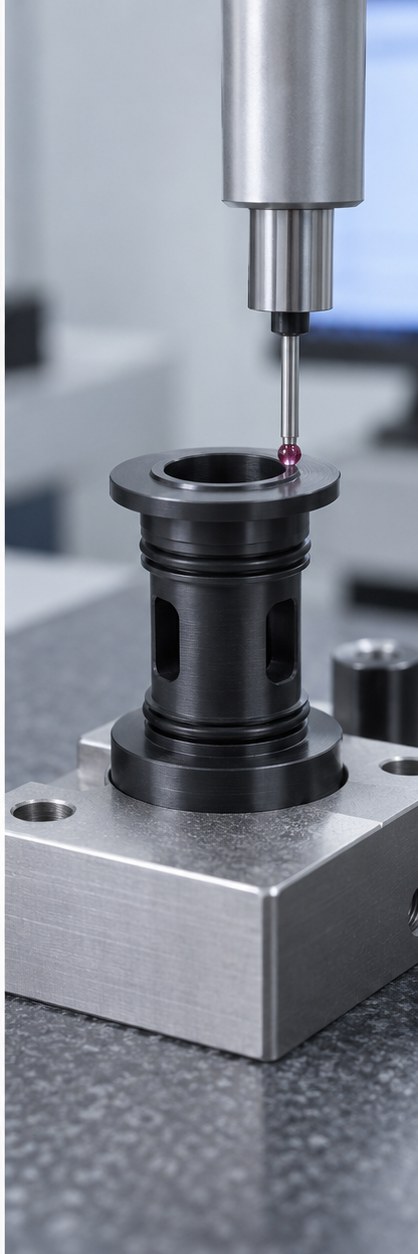
清洁与装配
加工完成后采用无纺布、纯水或经过验证的清洁剂清洗,禁止使用会造成应力开裂的溶剂。密封圈装配前检查槽口倒角和表面毛刺,必要时使用洁净润滑剂。成品用防尘袋独立包装,避免PEEK件吸附粉尘并在运输中被金属件划伤。
常见问题 FAQ
问1:PEEK阀芯加工前需要烘料吗?
答:应根据材料牌号和供应商要求确认。对吸湿敏感的棒料,建议先恒温干燥并记录状态,避免加工后尺寸回弹。
问2:密封槽圆角为什么重要?
答:圆角过小会割伤密封圈,过大又会降低有效压缩量,应结合密封圈截面和装配行程优化。
问3:PEEK件如何控制毛刺?
答:采用锋利刀具、稳定切削和专用去毛刺工具,禁止用硬质刮刀强行拉拽槽边。
问4:滑动配合间隙怎么确定?
答:需结合工作温度、湿度、阀芯长度和材料膨胀系数,通过样件往复和泄漏测试验证,而不是只按常温公差取值。
问5:小批量试制可以提供哪些检测报告?
答:可提供关键尺寸记录、材料证明、外观及清洁检查记录,并按需求补充圆度、同轴度和泄漏测试数据。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com